Mesin Computer Numerical Control (CNC) merupakan salah satu peralatan utama dalam industri manufaktur modern karena mampu menghasilkan komponen dengan tingkat ketelitian dan konsistensi tinggi. Mesin CNC bubut dan milling banyak digunakan dalam industri otomotif, pembuatan komponen mesin, peralatan medis, hingga industri dirgantara. Namun, kemampuan mesin menghasilkan produk sesuai toleransi dimensi sangat bergantung pada kondisi mekanis, sistem kontrol, dan pemeliharaan yang dilakukan secara berkala.
Perawatan mesin CNC tidak hanya bertujuan mencegah kerusakan, tetapi juga menjaga kestabilan proses produksi, mengurangi waktu henti mesin (downtime), dan memperpanjang umur pakai komponen. Sistem pelumasan yang tidak bekerja optimal, coolant yang terkontaminasi, atau perubahan kondisi spindle dapat menyebabkan penurunan kualitas pemesinan. Oleh karena itu, penerapan prosedur preventive maintenance yang sistematis menjadi langkah penting untuk memastikan mesin CNC bubut dan milling tetap bekerja secara aman, efisien, dan berpresisi tinggi.
Mengapa Perawatan Mesin CNC Sangat Penting dalam Industri Manufaktur?
Mesin CNC terdiri atas berbagai komponen mekanis, elektrik, dan elektronik yang bekerja secara terintegrasi. Komponen tersebut mencakup spindle, ball screw, linear guideway, motor servo, sistem pelumasan, coolant, serta unit kontrol CNC.
Setiap komponen memiliki fungsi yang saling berkaitan. Gangguan pada salah satu sistem dapat memengaruhi performa keseluruhan mesin.
Sebagai contoh, penurunan efektivitas pelumasan pada komponen gerak dapat meningkatkan gesekan dan mempercepat keausan. Sementara itu, ketidakstabilan spindle dapat menyebabkan perubahan kualitas permukaan benda kerja dan kesulitan mempertahankan toleransi dimensi.
Perawatan yang dilakukan secara konsisten memberikan beberapa manfaat, antara lain:
- Mempertahankan akurasi dimensi dan kualitas permukaan produk.
- Mengurangi risiko kerusakan komponen yang membutuhkan biaya perbaikan besar.
- Meminimalkan penghentian produksi akibat gangguan mesin.
- Menjaga kestabilan proses pemesinan dalam produksi berulang.
- Mendukung keselamatan operator dan personel pemeliharaan.
Perawatan mesin CNC sebaiknya menerapkan pendekatan preventive maintenance, yaitu kegiatan pemeriksaan dan pemeliharaan terencana sebelum terjadi kegagalan komponen.
1. Periksa Sistem Pelumasan Mesin CNC Secara Berkala
Sistem pelumasan merupakan bagian penting yang membantu mengurangi gesekan antara komponen mekanis yang bergerak. Pada mesin CNC, pelumasan digunakan pada berbagai bagian sesuai rancangan mesin, termasuk sistem gerak sumbu dan komponen pendukung tertentu.
Pemeriksaan Sistem Automatic Lubrication
Banyak mesin CNC industri dilengkapi sistem pelumasan otomatis atau automatic lubrication system. Sistem ini mendistribusikan pelumas ke titik-titik yang telah ditentukan oleh produsen.
Beberapa aspek yang perlu diperhatikan meliputi:
- Ketinggian pelumas pada reservoir sesuai indikator mesin.
- Kondisi indikator dan alarm sistem pelumasan.
- Adanya kebocoran yang terlihat pada saluran atau sambungan.
- Kesesuaian jenis pelumas dengan spesifikasi produsen.
- Riwayat gangguan atau ketidakteraturan siklus pelumasan.
Operator dapat melakukan pemeriksaan visual yang diizinkan dalam prosedur kerja. Pembongkaran saluran, perubahan pengaturan distribusi, dan perbaikan sistem pelumasan harus dilakukan oleh personel yang berwenang.
Dampak Pelumasan yang Tidak Optimal
Pelumasan yang tidak mencukupi dapat meningkatkan gesekan pada komponen gerak, mempercepat keausan, dan memengaruhi kestabilan pergerakan sumbu.
Sebaliknya, penggunaan pelumas yang tidak sesuai juga berpotensi menimbulkan gangguan, termasuk ketidakcocokan dengan seal atau sistem distribusi.
Perbedaan CNC bubut dan milling: Kedua jenis mesin membutuhkan pemeriksaan pelumasan sistem gerak. Namun, lokasi titik pelumasan, jumlah sumbu, serta konfigurasi mekanisnya dapat berbeda. Operator harus mengikuti diagram dan jadwal pelumasan pada manual model mesin yang digunakan.
2. Jaga Kebersihan Area Kerja dan Komponen Mesin CNC
Selama proses pemesinan, mesin CNC menghasilkan geram atau chips yang berasal dari material benda kerja. Geram dapat berupa potongan pendek, serpihan kecil, maupun bentuk memanjang, bergantung pada material, pahat, dan parameter pemotongan.
Penumpukan geram yang tidak terkendali dapat mengganggu sistem pembuangan, meningkatkan risiko kontaminasi, dan menghambat kegiatan inspeksi.
Membersihkan Area Pemesinan dengan Aman
Kebersihan mesin perlu dijaga melalui prosedur yang sesuai dengan petunjuk produsen dan standar keselamatan tempat kerja.
Area yang umumnya memerlukan perhatian meliputi:
- Ruang pemesinan dan area penampungan geram.
- Chip conveyor atau sistem pembuangan geram.
- Permukaan pelindung dan pintu mesin.
- Area sekitar tangki coolant yang dapat diakses dengan aman.
- Lantai di sekitar mesin untuk mencegah bahaya terpeleset.
Pembersihan dilakukan setelah mesin berada dalam kondisi aman sesuai prosedur yang berlaku. Geram tajam tidak boleh diambil menggunakan tangan secara langsung. Gunakan alat pembersih yang sesuai dan alat pelindung diri berdasarkan penilaian risiko.
Jangan mengarahkan udara bertekanan ke komponen presisi, celah pelindung, atau area yang dapat menyebabkan geram beterbangan, kecuali secara khusus diizinkan dalam prosedur produsen.
Perbedaan Penumpukan Geram pada CNC Bubut dan Milling
Pada mesin CNC bubut, proses pemotongan sering menghasilkan geram panjang, terutama ketika mengerjakan material ulet. Geram tersebut dapat mengganggu pembuangan apabila tidak dikendalikan dengan baik.
Sementara itu, mesin CNC milling dapat menghasilkan geram yang tersebar di berbagai bagian ruang pemesinan karena gerakan pahat dan orientasi proses pemotongan.
Perbedaan ini membuat strategi pembersihan harus menyesuaikan desain mesin, jenis material, dan sistem chip conveyor yang tersedia.
3. Pantau Kondisi Coolant dan Sistem Pendinginan
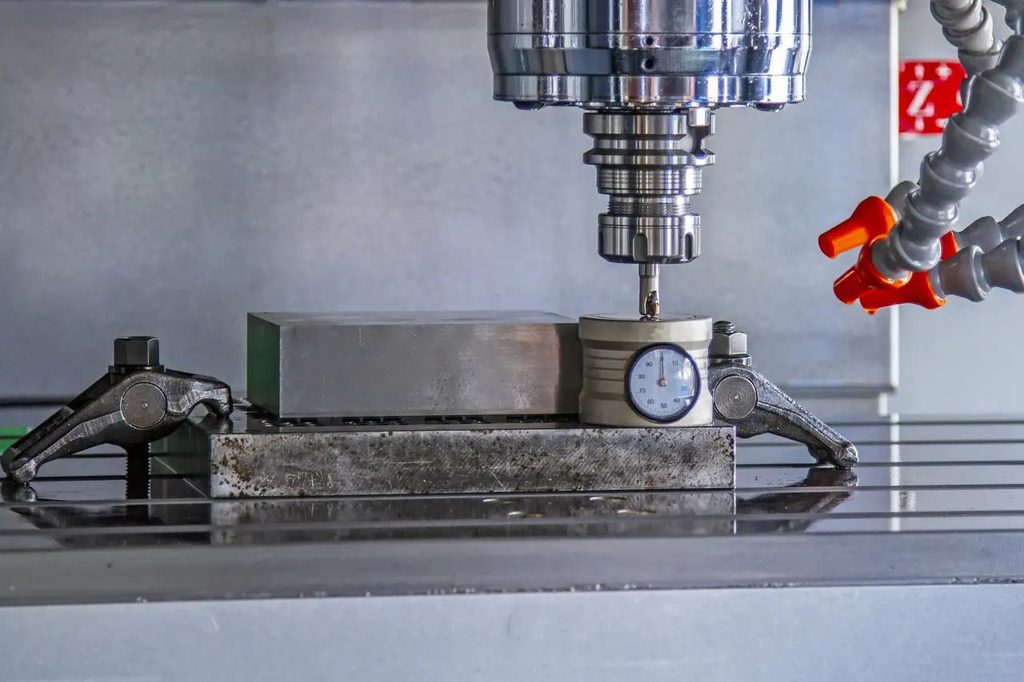
Coolant atau cairan pemotongan berfungsi membantu mengendalikan panas, mengurangi gesekan pada proses pemotongan tertentu, serta membawa geram keluar dari area pemesinan.
Kondisi coolant yang tidak terawat dapat menurunkan efektivitas pendinginan, mempercepat korosi pada bagian tertentu, dan memengaruhi kualitas hasil pemesinan.
Pemeriksaan Konsentrasi dan Kondisi Coolant
Pada sistem coolant berbasis air, konsentrasi cairan biasanya perlu dipantau menggunakan metode yang direkomendasikan pemasok coolant, misalnya refraktometer dengan faktor koreksi yang sesuai.
Beberapa indikator penting meliputi:
- Konsentrasi coolant sesuai rekomendasi produk.
- Perubahan bau yang menunjukkan kemungkinan kontaminasi mikrobiologis.
- Adanya minyak asing atau tramp oil di permukaan cairan.
- Perubahan warna atau terbentuknya endapan yang tidak biasa.
- Kondisi filtrasi dan aliran coolant.
Tidak terdapat satu angka konsentrasi coolant yang berlaku untuk seluruh mesin dan material. Nilai yang tepat ditentukan berdasarkan jenis produk coolant, material benda kerja, proses pemesinan, dan rekomendasi pemasok.
Mengapa Coolant Berpengaruh terhadap Presisi?
Temperatur merupakan salah satu faktor yang memengaruhi stabilitas dimensi selama pemesinan. Perubahan temperatur pada benda kerja, spindle, maupun struktur mesin dapat menyebabkan ekspansi termal.
Sistem pendinginan yang bekerja dengan baik membantu menjaga kondisi proses lebih konsisten. Namun, coolant bukan satu-satunya faktor pengendali temperatur; kondisi lingkungan, beban pemotongan, dan desain mesin juga berpengaruh.
Pada mesin CNC bubut, perhatian diberikan pada distribusi coolant di sekitar titik kontak pahat dan benda kerja. Pada mesin milling, distribusi coolant perlu sesuai dengan jenis cutter, strategi pemotongan, dan rancangan suplai coolant.
Untuk proses tertentu, produsen pahat dapat merekomendasikan pemotongan kering atau metode pendinginan khusus. Karena itu, penggunaan coolant tidak boleh dianggap wajib untuk semua operasi.
4. Lakukan Pemantauan Kondisi Spindle dan Tool Holder
Spindle merupakan komponen utama yang menghasilkan gerakan rotasi pada proses pemesinan. Kondisi spindle sangat berpengaruh terhadap kestabilan pemotongan, kualitas permukaan, dan ketelitian geometris produk.
Gangguan pada spindle dapat berkaitan dengan bearing, sistem penggerak, kondisi termal, atau komponen pemegang alat potong.
Tanda Awal Gangguan pada Spindle
Beberapa kondisi yang perlu diwaspadai antara lain:
- Muncul suara tidak normal saat mesin beroperasi.
- Getaran meningkat dibandingkan kondisi operasi biasanya.
- Temperatur spindle menunjukkan perubahan tidak wajar.
- Kualitas permukaan benda kerja menurun secara berulang.
- Terjadi alarm terkait spindle atau sistem penggeraknya.
Gejala tersebut tidak selalu menunjukkan kerusakan spindle. Penyebabnya juga dapat berasal dari pahat aus, parameter pemotongan yang tidak sesuai, ketidakseimbangan tool holder, atau penjepitan benda kerja yang kurang stabil.
Oleh sebab itu, diagnosis harus dilakukan secara sistematis oleh personel yang kompeten.
Perbedaan Spindle CNC Bubut dan Milling
Pada CNC bubut, spindle utama umumnya memutar benda kerja yang dijepit menggunakan chuck atau perangkat workholding lainnya. Pemeriksaan kondisi chuck, sistem penjepitan, dan komponen pendukungnya menjadi bagian penting dari pemeliharaan.
Pada CNC milling, spindle umumnya memutar alat potong melalui tool holder. Kebersihan permukaan kontak tool holder dan spindle taper perlu dijaga sesuai prosedur produsen.
Pengukuran spindle runout, pemeriksaan bearing, serta penyetelan komponen presisi harus mengikuti metode, alat ukur, dan batas toleransi yang ditentukan produsen.
Operator tidak dianjurkan melakukan pembongkaran spindle atau mengubah pengaturan mekanis tanpa kewenangan dan pelatihan yang sesuai.
5. Periksa Sistem Gerak Sumbu, Ball Screw, dan Linear Guideway
Sistem gerak sumbu memungkinkan mesin CNC mengatur posisi pahat atau benda kerja secara terprogram. Komponen seperti ball screw, linear guideway, servo motor, dan sistem pengukuran posisi bekerja bersama untuk menghasilkan pergerakan yang akurat.
Penurunan kondisi salah satu komponen tersebut dapat memengaruhi akurasi posisi dan pengulangan gerak mesin.
Mengenali Gangguan pada Sistem Gerak
Tanda-tanda yang dapat menunjukkan gangguan meliputi:
- Pergerakan sumbu terdengar tidak normal.
- Muncul alarm servo atau alarm posisi.
- Hasil dimensi benda kerja menunjukkan penyimpangan berulang.
- Terjadi perubahan kualitas permukaan pada arah pemotongan tertentu.
- Performa gerakan sumbu menjadi tidak konsisten.
Penyebab gangguan bisa berkaitan dengan pelumasan, kondisi mekanis, sistem kontrol, encoder, atau beban pemesinan.
Pemeriksaan awal sebaiknya dimulai dari riwayat alarm, catatan perawatan, dan hasil inspeksi visual yang diizinkan.
Pentingnya Memeriksa Way Cover
Way cover berfungsi melindungi bagian tertentu dari sistem gerak terhadap geram dan kontaminasi.
Pelindung yang rusak, bergeser, atau tidak berfungsi sebagaimana mestinya dapat meningkatkan risiko masuknya kontaminan ke komponen mekanis.
Periksa kondisi pelindung dari area yang aman. Apabila ditemukan kerusakan, hentikan penggunaan yang berpotensi memperburuk kondisi dan laporkan kepada bagian pemeliharaan.
Pada mesin milling tiga sumbu, perhatian umumnya mencakup sumbu X, Y, dan Z. Pada CNC bubut standar, konfigurasi umumnya menggunakan sumbu X dan Z, meskipun mesin yang lebih kompleks dapat memiliki sumbu tambahan.
Penyetelan backlash, parameter kompensasi, dan sistem servo tidak boleh dilakukan hanya berdasarkan perkiraan operator. Tindakan tersebut membutuhkan prosedur diagnostik dan otorisasi yang tepat.
6. Lakukan Inspeksi Akurasi dan Kalibrasi Mesin CNC
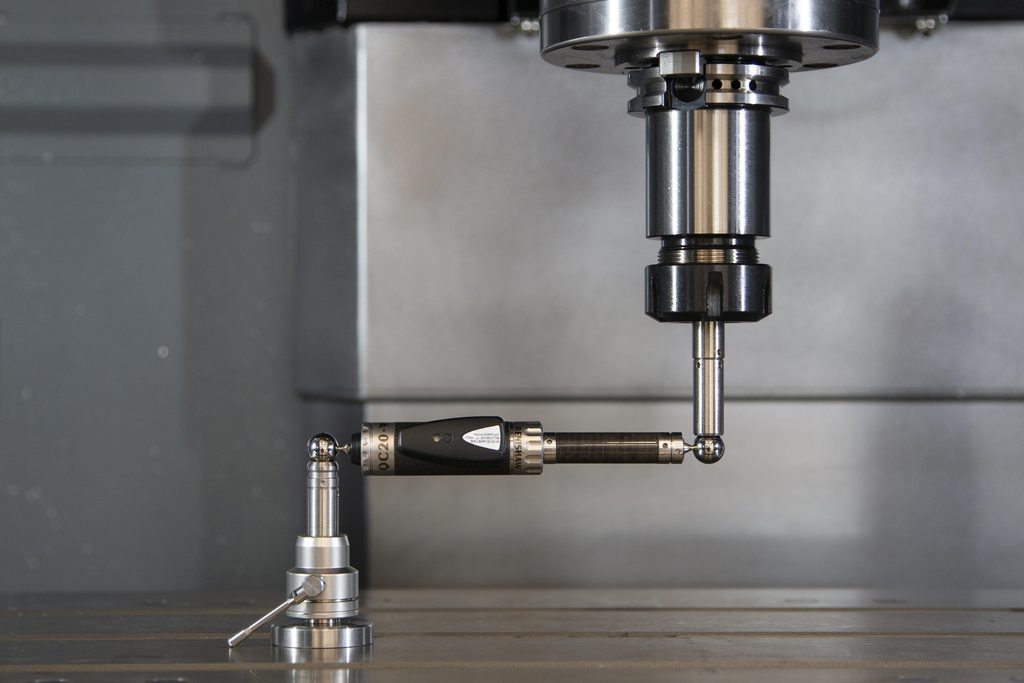
Mesin CNC yang masih dapat beroperasi belum tentu memiliki akurasi yang memenuhi kebutuhan produksi. Perubahan kondisi mekanis, temperatur, dan sistem pengukuran dapat menyebabkan penyimpangan geometris maupun posisi.
Karena itu, pemeriksaan akurasi menjadi bagian penting dalam program pemeliharaan mesin CNC berpresisi tinggi.
Pemeriksaan Akurasi Geometris dan Posisi
Jenis pemeriksaan yang dapat digunakan oleh personel berkompeten mencakup:
- Pemeriksaan akurasi posisi dan pengulangan posisi sumbu.
- Pemeriksaan geometris, termasuk kesikuan dan kelurusan sesuai konfigurasi mesin.
- Pemeriksaan runout komponen putar.
- Pengujian hasil pemesinan menggunakan benda uji.
- Pengukuran dengan peralatan metrologi yang sesuai, termasuk laser interferometer atau ballbar jika diperlukan.
Standar ISO 230 merupakan salah satu referensi penting untuk metode pengujian mesin perkakas. Standar ISO 10791 berkaitan dengan pengujian machining centre, sedangkan seri ISO 13041 mencakup pengujian mesin bubut dan turning centre dengan kontrol numerik.
Pemilihan metode pengujian harus mempertimbangkan jenis mesin, spesifikasi produsen, kondisi lingkungan, dan toleransi produk.
Bedakan Verifikasi Akurasi dengan Kalibrasi
Verifikasi akurasi bertujuan mengetahui apakah kondisi mesin masih memenuhi kriteria yang ditetapkan.
Kalibrasi alat ukur digunakan untuk menentukan hubungan antara indikasi alat dan nilai acuan yang tertelusur. Sementara itu, koreksi atau kompensasi mesin merupakan tindakan terpisah yang hanya boleh dilakukan berdasarkan hasil diagnosis dan prosedur resmi.
Jika hasil pengukuran menunjukkan penyimpangan, jangan langsung mengubah parameter kompensasi CNC.
Perubahan parameter tanpa analisis dapat menutupi masalah mekanis atau menimbulkan kesalahan baru pada proses pemesinan.
Contoh Checklist Perawatan Mesin CNC Harian, Mingguan, dan Bulanan
Checklist pemeliharaan membantu operator dan bagian maintenance melakukan pemeriksaan secara konsisten. Pencatatan hasil inspeksi juga memudahkan perusahaan mengidentifikasi perubahan kondisi mesin sebelum berkembang menjadi kerusakan yang lebih serius.
Berikut contoh checklist yang dapat dijadikan dasar penyusunan formulir pemeliharaan.
| Frekuensi | Aktivitas pemeriksaan | Penanggung jawab |
|---|---|---|
| Harian | Memeriksa indikator level pelumas | Operator terlatih |
| Harian | Memeriksa alarm dan kondisi panel kontrol | Operator |
| Harian | Memeriksa kondisi coolant secara visual | Operator terlatih |
| Harian | Memeriksa penumpukan geram dan kebersihan area kerja | Operator terlatih |
| Harian | Mengamati suara dan getaran tidak normal selama operasi | Operator |
| Mingguan | Memeriksa konsentrasi coolant sesuai rekomendasi produk | Petugas terlatih |
| Mingguan | Memeriksa kebocoran yang terlihat pada sistem pelumasan dan coolant | Maintenance |
| Mingguan | Memeriksa kondisi chip conveyor dan pelindung mesin | Maintenance |
| Mingguan | Mengevaluasi catatan alarm dan gangguan operasional | Maintenance |
| Bulanan | Mengevaluasi tren hasil pengukuran dimensi produk | Quality Control |
| Bulanan | Memeriksa kondisi sistem gerak sesuai prosedur produsen | Teknisi berwenang |
| Bulanan | Mengevaluasi kebutuhan pengujian akurasi mesin | Maintenance dan Quality Control |
| Bulanan | Meninjau riwayat perawatan dan tindakan korektif | Supervisor maintenance |
Catatan: Tabel ini merupakan contoh administratif, bukan jadwal universal. Interval sebenarnya dapat berbeda berdasarkan merek, model, jam operasi, jenis coolant, lingkungan kerja, dan manual produsen. Pengujian geometris atau kalibrasi tidak otomatis diwajibkan setiap bulan.
Cara Menggunakan Checklist dengan Efektif
Setiap aktivitas sebaiknya memiliki kolom tanggal, identitas mesin, nama pemeriksa, hasil pemeriksaan, serta tindakan lanjutan.
Perusahaan juga dapat menambahkan kategori status seperti normal, perlu pemantauan, atau memerlukan pemeriksaan teknisi.
Pencatatan tersebut memungkinkan tim maintenance melihat pola gangguan yang berulang. Sebagai contoh, peningkatan frekuensi alarm pelumasan dapat menjadi alasan untuk menjadwalkan pemeriksaan sistem oleh teknisi sebelum terjadi kerusakan lebih besar.
Tanda-Tanda Performa Mesin CNC Mulai Menurun
Penurunan performa mesin CNC tidak selalu ditandai dengan kerusakan yang menyebabkan mesin berhenti total. Dalam banyak kasus, perubahan awal justru terlihat pada kualitas produk dan konsistensi proses pemesinan.
Beberapa indikator yang perlu diperhatikan meliputi:
| Gejala | Kemungkinan penyebab yang perlu diperiksa |
|---|---|
| Dimensi produk semakin tidak konsisten | Perubahan temperatur, kondisi pahat, sistem gerak, atau penjepitan |
| Permukaan hasil pemesinan bergelombang | Getaran, kondisi pahat, kekakuan sistem, atau spindle |
| Suara mesin berubah | Komponen mekanis, bearing, atau kondisi pemotongan |
| Alarm servo muncul berulang | Sistem penggerak, kontrol, atau gangguan mekanis |
| Coolant berbau tidak normal | Kontaminasi atau penurunan kualitas cairan |
| Muncul kebocoran pelumas | Saluran, sambungan, seal, atau komponen terkait |
| Terjadi penyimpangan posisi berulang | Sistem pengukuran, gerak sumbu, atau perubahan geometris |
Gejala dalam tabel bukan diagnosis pasti. Pemeriksaan lanjutan diperlukan untuk menentukan penyebab sebenarnya.
Kapan Harus Menghubungi Teknisi Berwenang?
Pemeriksaan oleh teknisi berwenang diperlukan apabila ditemukan alarm kritis yang berulang, getaran spindle yang tidak biasa, kebocoran serius, gangguan sistem penjepitan, atau penurunan akurasi yang tidak dapat dijelaskan melalui pemeriksaan operasional biasa.
Pemeriksaan profesional juga diperlukan setelah terjadi benturan mesin (machine crash), kerusakan komponen utama, atau ketika mesin tidak lagi memenuhi persyaratan kualitas produk.
Mesin yang menunjukkan indikasi kondisi tidak aman harus dihentikan dan tidak digunakan kembali sampai dinyatakan aman oleh personel berwenang.
Prosedur Keselamatan Kerja Sebelum Melakukan Perawatan Mesin CNC
Keselamatan kerja harus menjadi prioritas dalam setiap aktivitas pemeliharaan mesin CNC. Mesin industri dapat menyimpan energi listrik, mekanis, hidraulik, maupun pneumatik yang tetap berbahaya meskipun gerakan mesin telah berhenti.
Prinsip pengendalian energi berbahaya dijelaskan dalam pedoman Lockout/Tagout (LOTO) dari Occupational Safety and Health Administration (OSHA).
Penghentian Mesin dan Pengamanan Energi
Sebelum melakukan pekerjaan pemeliharaan yang menimbulkan risiko akibat pengaktifan mesin secara tidak terduga, perusahaan harus menerapkan prosedur pengendalian energi yang sesuai.
Prinsip utamanya mencakup penghentian mesin secara aman, isolasi sumber energi oleh personel berwenang, pengamanan terhadap pengaktifan kembali, pengendalian energi tersimpan, serta verifikasi kondisi aman sebelum pekerjaan dimulai.
Tombol Emergency Stop bukan pengganti prosedur isolasi energi. Tombol penghentian darurat tidak selalu memutus seluruh sumber energi mesin.
Penerapan LOTO harus mengikuti prosedur tertulis yang spesifik untuk mesin dan fasilitas kerja, serta dilaksanakan oleh personel yang telah mendapatkan pelatihan dan otorisasi.
Penggunaan APD dan Pembatasan Akses
Alat pelindung diri dipilih berdasarkan jenis pekerjaan dan penilaian risiko, misalnya pelindung mata, sepatu keselamatan, serta sarung tangan yang sesuai ketika menangani geram tajam dalam kondisi mesin sudah aman.
Sarung tangan tidak boleh digunakan dengan cara yang menimbulkan risiko tersangkut komponen berputar.
Selain itu, pelindung mesin dan interlock keselamatan tidak boleh dilewati atau dinonaktifkan untuk mempermudah kegiatan pemeliharaan.
Aktivitas seperti pembongkaran spindle, pemeriksaan panel listrik, penyetelan servo, dan perbaikan sistem hidraulik harus ditangani oleh teknisi dengan kompetensi yang sesuai.
Strategi Preventive Maintenance untuk Menjaga Produktivitas Mesin CNC
Selain melakukan pemeriksaan rutin, perusahaan perlu mengembangkan program pemeliharaan yang terencana dan terdokumentasi.
Salah satu pendekatan yang dapat diterapkan adalah menggabungkan preventive maintenance dengan condition monitoring, yaitu pemantauan kondisi mesin berdasarkan indikator performa yang relevan.
Data yang dapat digunakan meliputi riwayat alarm, hasil inspeksi, tren dimensi produk, catatan downtime, serta hasil pengujian akurasi.
Pengujian ballbar, misalnya, dapat membantu mengevaluasi penyimpangan gerak melingkar pada mesin CNC yang sesuai. Menurut penjelasan teknis Renishaw, perbandingan lintasan aktual dengan lintasan yang diprogram dapat memberikan informasi mengenai kondisi performa posisi mesin.
Data pemeliharaan sebaiknya dianalisis bersama catatan produksi agar perubahan kualitas produk tidak langsung dianggap sebagai kerusakan mesin.
Dengan pendekatan tersebut, perusahaan dapat merencanakan pemeriksaan berdasarkan kebutuhan aktual, memprioritaskan komponen yang menunjukkan perubahan kondisi, serta mengurangi risiko penghentian produksi yang tidak direncanakan.