Mesin industri berbasis otomasi menjadi bagian penting dalam proses manufaktur modern. Teknologi ini memungkinkan perusahaan menjalankan produksi dengan bantuan Programmable Logic Controller (PLC), sensor, aktuator, motor listrik, dan sistem kontrol komputer sehingga pekerjaan dapat berlangsung lebih konsisten, terukur, dan efisien. Namun, penggunaan teknologi canggih tidak berarti mesin dapat beroperasi tanpa perawatan.
Seiring waktu, komponen mekanik dapat mengalami keausan, sensor bisa mengalami penyimpangan pembacaan, dan sistem elektronik berpotensi mengalami gangguan akibat debu, panas, kelembapan, atau perubahan kondisi operasional. Jika masalah tersebut tidak terdeteksi sejak awal, dampaknya dapat meluas menjadi kerusakan komponen, penurunan kualitas produk, penghentian produksi (downtime), hingga meningkatnya biaya perbaikan.
Oleh karena itu, perawatan mesin industri berbasis otomasi perlu dilakukan secara terencana dan berkelanjutan. Perusahaan tidak cukup hanya memperbaiki mesin ketika kerusakan terjadi, tetapi juga perlu mengembangkan strategi pemeliharaan yang mampu mengenali tanda-tanda gangguan sebelum berdampak pada proses produksi. Pendekatan ini membantu perusahaan menjaga keandalan mesin sekaligus memperpanjang usia operasional peralatan.
Melalui enam langkah berikut, pengelola pabrik, teknisi pemeliharaan, supervisor produksi, dan operator dapat memahami cara merawat mesin otomasi dengan lebih sistematis. Pembahasan mencakup pemeliharaan prediktif, pembersihan komponen, pelumasan, kalibrasi, pengelolaan perangkat lunak, serta pelatihan operator, disertai penjelasan tentang manfaat, penerapan, dan hal-hal yang perlu diperhatikan dalam setiap langkah.
Memahami Perawatan Mesin Industri Berbasis Otomasi
Pengertian perawatan mesin otomasi
Perawatan mesin industri berbasis otomasi adalah serangkaian kegiatan pemeriksaan, pemeliharaan, pengujian, dan perbaikan yang dilakukan untuk menjaga mesin serta sistem kontrolnya tetap berfungsi sesuai persyaratan operasional. Kegiatan ini mencakup komponen mekanik, kelistrikan, elektronik, sensor, aktuator, PLC, jaringan komunikasi industri, dan perangkat lunak pengendali.
Dalam penerapannya, pemeliharaan mesin otomasi dapat menggunakan beberapa pendekatan. Dua pendekatan yang umum adalah preventive maintenance dan predictive maintenance. Keduanya bertujuan mengurangi risiko kerusakan, tetapi memiliki cara kerja yang berbeda.
Preventive maintenance atau pemeliharaan preventif merupakan perawatan yang dilakukan berdasarkan jadwal, interval penggunaan, atau rekomendasi pabrikan. Contohnya adalah mengganti pelumas setelah periode operasi tertentu, membersihkan filter udara setiap jadwal pemeliharaan, serta memeriksa sambungan listrik secara berkala sesuai prosedur keselamatan.
Sementara itu, predictive maintenance atau pemeliharaan prediktif menggunakan data kondisi mesin untuk memperkirakan kapan suatu komponen berpotensi mengalami penurunan kinerja atau kerusakan. Data tersebut dapat berasal dari sensor getaran, suhu, tekanan, arus listrik, maupun parameter operasional lainnya.
Sebagai contoh, sensor getaran pada motor listrik dapat membantu teknisi menemukan perubahan pola getaran yang mungkin berkaitan dengan ketidakseimbangan, ketidakselarasan poros, atau kerusakan bantalan. Temuan tersebut kemudian dianalisis lebih lanjut sebelum teknisi memutuskan tindakan perbaikan yang tepat.
Selain kedua pendekatan tersebut, perusahaan juga dapat menerapkan corrective maintenance, yaitu pemeliharaan untuk memperbaiki masalah yang sudah ditemukan, serta condition-based maintenance, yakni perawatan yang dipicu oleh kondisi aktual mesin. Strategi yang efektif biasanya menggabungkan beberapa pendekatan tersebut, bukan mengandalkan satu metode untuk seluruh komponen.
Tujuan perawatan mesin industri berbasis otomasi
Tujuan utama perawatan mesin otomasi bukan hanya menjaga mesin tetap menyala, melainkan memastikan peralatan dapat bekerja dengan aman, stabil, dan ekonomis sepanjang masa penggunaannya. Mesin yang beroperasi terus-menerus tanpa pemeriksaan mungkin tampak produktif dalam jangka pendek, tetapi berisiko mengalami gangguan yang lebih mahal ketika komponen mulai aus atau sistem kontrol tidak lagi bekerja secara akurat.
Salah satu indikator yang dapat digunakan untuk mengevaluasi hasil pemeliharaan adalah Overall Equipment Effectiveness (OEE). OEE merupakan indikator efektivitas penggunaan peralatan produksi yang menggabungkan tiga unsur utama, yaitu ketersediaan mesin (availability), kinerja produksi (performance), dan kualitas hasil (quality).
Ketersediaan menunjukkan proporsi waktu produksi terencana ketika mesin benar-benar siap beroperasi. Kinerja menggambarkan seberapa dekat kecepatan produksi aktual dengan kecepatan ideal, sedangkan kualitas menunjukkan proporsi produk baik dibandingkan keseluruhan produk yang dihasilkan.
Rumus umum OEE adalah:
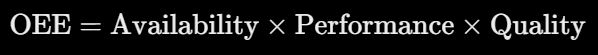
Ketiga komponen tersebut biasanya dinyatakan dalam bentuk persentase. Sebagai ilustrasi, jika ketersediaan mesin sebesar 90%, kinerjanya 95%, dan tingkat kualitasnya 98%, maka OEE yang diperoleh adalah:
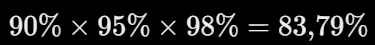
Angka tersebut hanya contoh perhitungan, bukan target universal untuk semua pabrik. Nilai OEE perlu ditafsirkan berdasarkan jenis industri, karakteristik proses, dan standar internal perusahaan.
Perawatan yang terencana dapat membantu meningkatkan OEE dengan mengurangi waktu berhenti akibat kerusakan, mempertahankan kecepatan operasi, dan mengurangi produk cacat yang disebabkan oleh ketidakstabilan mesin. Selain itu, pemeliharaan juga mendukung efisiensi biaya karena perusahaan dapat merencanakan penggantian komponen, kebutuhan suku cadang, dan jadwal penghentian produksi secara lebih baik.
Manfaat lainnya meliputi peningkatan keselamatan kerja, kestabilan kualitas produk, pengurangan pemborosan energi, dan perpanjangan masa pakai komponen. Hasil akhirnya bukan sekadar mesin yang lebih awet, melainkan proses produksi yang lebih dapat diprediksi dan dikelola.
1. Menerapkan Predictive Maintenance Berbasis Sensor dan IoT

Apa itu predictive maintenance berbasis sensor?
Predictive maintenance berbasis sensor adalah metode pemeliharaan yang memanfaatkan data kondisi mesin untuk mendeteksi perubahan yang dapat mengindikasikan gangguan atau kerusakan. Berbeda dengan perawatan berdasarkan jadwal tetap, pendekatan ini membantu teknisi menentukan kebutuhan pemeriksaan berdasarkan kondisi aktual peralatan.
Salah satu rujukan yang relevan adalah ISO 17359:2018, standar internasional yang memberikan panduan umum mengenai pemantauan kondisi dan diagnosis mesin. Standar ini mencakup penggunaan parameter seperti getaran, suhu, kondisi pelumas, aliran, kontaminasi, daya, dan kecepatan untuk mengevaluasi kondisi mesin. ISO menyatakan bahwa standar tersebut telah ditinjau dan dikonfirmasi kembali pada 2023.
Dalam penerapannya, sistem pemantauan dapat menggunakan sensor yang dipasang pada komponen tertentu, kemudian mengirimkan data ke PLC, perangkat akuisisi data, atau platform pemantauan. Apabila sistem terhubung melalui jaringan, data tersebut dapat ditampilkan pada komputer teknisi atau dasbor Internet of Things (IoT).
IoT (Internet of Things) dalam pemeliharaan industri adalah pemanfaatan perangkat yang saling terhubung untuk mengumpulkan dan menyampaikan data kondisi mesin. Teknologi ini membantu teknisi memantau sejumlah parameter tanpa harus melakukan pemeriksaan manual pada setiap titik setiap saat.
Jenis sensor yang dapat digunakan
Beberapa jenis sensor yang umum digunakan dalam pemantauan kondisi mesin antara lain:
- Sensor getaran (vibration sensor): mengukur getaran pada motor, pompa, bantalan, atau komponen berputar. Perubahan pola getaran dapat menjadi petunjuk adanya ketidakseimbangan, ketidakselarasan poros, kelonggaran mekanik, atau masalah bantalan.
- Sensor suhu (temperature sensor): memantau suhu motor, bantalan, panel listrik, atau bagian mesin yang menghasilkan panas. Kenaikan suhu yang tidak biasa dapat menandakan beban berlebih, pendinginan yang kurang baik, gesekan, atau gangguan listrik.
- Sensor tekanan (pressure sensor): mengukur tekanan pada sistem pneumatik maupun hidrolik. Tekanan yang menyimpang dapat mengindikasikan kebocoran, gangguan suplai, atau masalah pada pengatur tekanan.
- Sensor arus listrik: membantu memantau perubahan konsumsi arus motor. Data ini dapat digunakan untuk menyelidiki perubahan beban atau kondisi kelistrikan, tetapi tidak cukup untuk memastikan jenis kerusakan tanpa pemeriksaan tambahan.
Penting untuk dipahami bahwa satu indikator abnormal tidak otomatis membuktikan suatu komponen rusak. Misalnya, kenaikan suhu motor bisa disebabkan oleh beban produksi yang meningkat, ventilasi yang tersumbat, kondisi lingkungan, atau gangguan internal. Karena itu, data sensor harus dibandingkan dengan kondisi operasi, riwayat mesin, dan batas yang ditetapkan oleh pabrikan.
Cara menerapkan pemantauan prediktif
Langkah awalnya adalah menentukan mesin yang paling kritis terhadap proses produksi. Mesin kritis merupakan peralatan yang apabila mengalami gangguan dapat menghentikan lini produksi, memengaruhi kualitas produk, atau menimbulkan risiko keselamatan.
Setelah itu, teknisi menentukan parameter yang perlu dipantau, memilih sensor yang sesuai, dan mengumpulkan data awal ketika mesin berada dalam kondisi normal. Data awal ini berfungsi sebagai nilai acuan (baseline) untuk membandingkan perubahan kondisi mesin di kemudian hari.
Berikutnya, perusahaan dapat menetapkan ambang peringatan berdasarkan rekomendasi pabrikan, karakteristik peralatan, dan hasil pengamatan. Jika data melewati ambang tersebut, sistem dapat memberikan notifikasi agar teknisi melakukan pemeriksaan lebih lanjut.
Sebagai contoh, jika getaran sebuah motor meningkat secara konsisten dibandingkan kondisi normalnya, tim pemeliharaan dapat memeriksa pemasangan motor, kondisi bantalan, kesejajaran poros, dan beban mekaniknya. Tujuan pemantauan adalah menemukan indikasi masalah lebih awal, bukan langsung mengganti komponen setiap kali alarm muncul.
Perusahaan juga perlu menyimpan riwayat pengukuran, waktu alarm, hasil pemeriksaan, dan tindakan perbaikan. Catatan ini membantu tim mengevaluasi apakah batas alarm sudah sesuai dan apakah tindakan pemeliharaan benar-benar menyelesaikan masalah.
Manfaat dan hal yang perlu diperhatikan
Pemantauan prediktif dapat membantu mengurangi penghentian produksi yang tidak direncanakan, mengoptimalkan jadwal pemeriksaan, dan meningkatkan pemahaman terhadap kondisi mesin. Teknologi ini sangat bermanfaat untuk peralatan kritis yang memiliki konsekuensi besar ketika mengalami kegagalan.
Meski demikian, penerapannya memerlukan biaya sensor, perangkat komunikasi, integrasi sistem, dan kemampuan menganalisis data. Tidak semua mesin membutuhkan sistem IoT yang kompleks. Untuk mesin sederhana atau berisiko rendah, inspeksi rutin dan pencatatan manual mungkin sudah memadai, selama metode tersebut sesuai dengan risiko dan rekomendasi pabrikan.
2. Membersihkan Komponen Mekanik, Elektronik, dan Sistem Pneumatik atau Hidrolik
Mengapa kebersihan mesin memengaruhi usia operasional?
Pembersihan mesin merupakan kegiatan pemeliharaan dasar yang membantu mencegah penumpukan debu, serpihan material, minyak, dan kontaminan lainnya. Pada lingkungan industri, kotoran dapat mengganggu pergerakan mekanik, menghambat pelepasan panas, menyumbat filter, dan memengaruhi keandalan sensor.
Pada mesin yang bekerja dengan presisi tinggi, kontaminasi juga dapat mengganggu hasil produksi. Partikel kecil yang masuk ke mekanisme tertentu berpotensi meningkatkan gesekan atau mempercepat keausan. Sementara itu, debu yang menumpuk pada sistem pendingin dapat menghambat aliran udara dan menyebabkan suhu komponen meningkat.
Dampaknya tidak selalu langsung terlihat. Mesin mungkin tetap bekerja, tetapi membutuhkan energi lebih besar, menghasilkan gerakan yang kurang stabil, atau lebih sering mengalami gangguan. Oleh sebab itu, pembersihan harus menjadi bagian dari program pemeliharaan terjadwal, bukan hanya dilakukan ketika mesin terlihat sangat kotor.
Bagian mesin yang perlu dibersihkan

Komponen mekanik
Bagian seperti rel pemandu, permukaan mesin, pelindung, dan area di sekitar mekanisme gerak perlu diperiksa agar tidak tertutup serpihan material atau kotoran. Pembersihan harus dilakukan dengan metode yang tidak merusak permukaan, lapisan pelindung, maupun pelumas yang memang harus tetap berada pada komponen.

Komponen elektronik dan panel kontrol
Panel PLC, modul input-output, kipas pendingin, dan saluran ventilasi perlu dijaga dari penumpukan debu. Metode pembersihan harus mengikuti petunjuk produsen karena cairan, kelembapan, listrik statis, atau penggunaan udara bertekanan yang tidak tepat dapat merusak komponen elektronik.

Sistem pneumatik dan hidrolik
Sistem pneumatik menggunakan udara bertekanan untuk menghasilkan gerakan, sedangkan sistem hidrolik menggunakan fluida bertekanan. Filter, sambungan, selang, dan area di sekitar silinder perlu diperiksa untuk mengetahui adanya kotoran, kebocoran, atau kerusakan. Kebersihan fluida dan udara sangat penting karena kontaminasi dapat mengganggu katup serta komponen presisi.
Cara melakukan pembersihan dengan benar
Pertama, identifikasi area yang harus dibersihkan dan tentukan metode yang diizinkan oleh produsen. Jenis mesin, material komponen, tingkat perlindungan terhadap debu dan air, serta keberadaan komponen elektronik harus menjadi pertimbangan.
Kedua, pastikan mesin berada dalam kondisi aman. Matikan dan isolasi sumber energi sesuai prosedur keselamatan sebelum melakukan pembersihan yang berisiko membuat pekerja terpapar bagian bergerak atau energi berbahaya. Mesin otomatis dapat bergerak kembali akibat perintah kontrol, tekanan yang tersimpan, atau aktivasi yang tidak disengaja meskipun proses produksi telah dihentikan.
Prosedur lockout/tagout (LOTO) digunakan untuk mengisolasi sumber energi dan mencegah pengaktifan mesin secara tidak terduga selama pekerjaan pemeliharaan. Sumber energi yang perlu dipertimbangkan meliputi listrik, mekanik, pneumatik, hidrolik, dan energi tersimpan lainnya. Pekerjaan tersebut harus mengikuti prosedur fasilitas dan dilakukan oleh personel yang berwenang serta terlatih.
Ketiga, gunakan alat pembersih yang sesuai, seperti kain bebas serat, sikat yang direkomendasikan, atau peralatan khusus yang diizinkan untuk komponen tertentu. Hindari menyemprotkan air atau cairan pembersih secara sembarangan ke panel listrik, sensor, konektor, dan komponen kontrol.
Keempat, setelah pembersihan selesai, periksa kembali kondisi pelindung mesin, sambungan, filter, serta komponen yang mungkin tergeser selama pekerjaan. Sebelum mesin dioperasikan kembali, pastikan semua peralatan pembersih telah dikeluarkan, pelindung dipasang kembali, dan prosedur pengaktifan ulang dijalankan sesuai aturan keselamatan.
Seberapa sering mesin perlu dibersihkan?
Frekuensi pembersihan bergantung pada tingkat kontaminasi, jam operasi, jenis material yang diproses, dan petunjuk produsen. Mesin pada industri yang menghasilkan banyak debu atau serpihan mungkin membutuhkan pemeriksaan lebih sering daripada mesin di ruangan yang relatif bersih.
Tidak ada satu jadwal pembersihan yang berlaku untuk seluruh jenis mesin industri. Perusahaan sebaiknya menetapkan interval berdasarkan risiko, pengalaman operasional, dan hasil inspeksi. Apabila filter cepat tersumbat atau debu berulang kali menghambat pendinginan, jadwal dan metode pembersihan perlu dievaluasi.
3. Melakukan Pelumasan Berkala pada Gear, Bearing, dan Poros Mesin
Pengertian pelumasan dalam pemeliharaan industri
Pelumasan adalah pemberian bahan pelumas pada bagian mesin yang membutuhkan pengurangan gesekan, perlindungan terhadap keausan, atau fungsi pendukung lain sesuai desain komponen. Pelumas dapat berbentuk oli, gemuk (grease), atau bahan khusus yang ditentukan oleh produsen.
Pada mesin industri, pelumasan memiliki peran penting karena sejumlah komponen bergerak saling bersentuhan atau bekerja di bawah beban. Tanpa pelumasan yang sesuai, gesekan dapat meningkat, panas berlebih dapat terbentuk, dan permukaan komponen berpotensi mengalami kerusakan lebih cepat.
Namun, pelumasan bukan sekadar menambahkan oli atau gemuk sebanyak mungkin. Jenis pelumas, jumlah, interval, dan cara aplikasi harus mengikuti spesifikasi komponen. Pelumas yang salah atau jumlah yang berlebihan dapat menimbulkan masalah baru, misalnya peningkatan suhu pada bantalan atau kontaminasi produk.
Komponen yang membutuhkan pelumasan
Gear atau roda gigi merupakan komponen mekanik yang meneruskan gerakan dan torsi melalui kontak antargigi. Pelumasan yang sesuai membantu mengurangi gesekan dan keausan pada permukaan kontak, serta mendukung pelepasan panas pada sistem yang dirancang menggunakan pelumas.
Bearing atau bantalan berfungsi menopang poros dan membantu mengendalikan gesekan ketika terjadi gerakan relatif. Kondisi pelumasan bantalan yang tepat penting untuk menjaga kelancaran putaran dan mencegah keausan dini. Kebutuhan pelumasnya bergantung pada jenis bantalan, kecepatan putaran, beban, suhu, dan desain pelumasan.
Poros mesin merupakan komponen yang meneruskan putaran atau torsi ke bagian lain. Pada sistem yang menggunakan bantalan atau titik kontak tertentu, pelumasan pada bagian terkait membantu mengurangi gesekan dan mendukung kestabilan mekanisme.
Perlu diperhatikan bahwa tidak semua permukaan poros harus diberi pelumas secara langsung. Beberapa bagian memiliki kebutuhan khusus, sedangkan komponen lain justru harus dijaga tetap kering agar tidak mengganggu transmisi gerak atau proses produksi.
Langkah pelumasan yang efektif
Sebelum melakukan pelumasan, teknisi perlu mengidentifikasi titik pelumasan dan memastikan produk yang digunakan sesuai dengan spesifikasi pabrikan. Mencampur jenis pelumas yang tidak kompatibel dapat mengubah karakteristik pelumas dan mengurangi efektivitas perlindungannya.
Selanjutnya, periksa kondisi pelumas yang sudah digunakan apabila prosedur mengharuskannya. Perubahan warna, kontaminasi, bau tidak biasa, atau perubahan kekentalan dapat menjadi petunjuk yang perlu diperiksa lebih lanjut. Namun, kondisi visual saja tidak selalu cukup untuk menentukan kualitas pelumas.
Pemberian pelumas dilakukan sesuai jumlah dan metode yang ditentukan. Pada sistem pelumasan otomatis, teknisi perlu memastikan pompa, saluran, dan pengatur distribusi bekerja sesuai kebutuhan. Pada sistem manual, titik pelumasan perlu dicatat agar tidak terlewat atau menerima pelumas secara berlebihan.
Setelah pekerjaan selesai, dokumentasikan jenis pelumas, tanggal, titik yang dilumasi, serta temuan selama pemeriksaan. Catatan tersebut membantu tim pemeliharaan melihat hubungan antara kondisi pelumasan dan gangguan mesin.
Tanda pelumasan perlu diperiksa
Beberapa indikasi yang perlu diperhatikan adalah perubahan suhu bantalan, peningkatan getaran, suara mekanik yang tidak biasa, kebocoran pelumas, dan perubahan performa komponen. Gejala tersebut bukan bukti tunggal bahwa pelumasan merupakan penyebab masalah, sehingga pemeriksaan harus mempertimbangkan kemungkinan lain, seperti ketidakselarasan poros atau kerusakan komponen.
Pelumasan yang tepat dapat mengurangi keausan dan membantu memperpanjang masa pakai komponen. Sebaliknya, pelumasan berlebihan, kekurangan pelumas, atau penggunaan bahan yang tidak sesuai justru dapat meningkatkan risiko kerusakan.
4. Melakukan Kalibrasi Sensor dan Aktuator Secara Berkala
Pengertian kalibrasi dalam sistem otomasi
Kalibrasi adalah proses membandingkan hasil pengukuran suatu instrumen dengan acuan yang memiliki ketertelusuran metrologi untuk mengetahui penyimpangan pengukurannya. Dalam praktiknya, hasil kalibrasi dapat digunakan untuk menentukan apakah suatu sensor masih memenuhi persyaratan akurasi yang dibutuhkan.
Kalibrasi berbeda dengan penyetelan (adjustment). Kalibrasi bertujuan mengetahui dan mendokumentasikan karakteristik pengukuran, sedangkan penyetelan merupakan tindakan mengubah instrumen agar responsnya sesuai dengan persyaratan tertentu. Tidak semua hasil kalibrasi mengharuskan instrumen disetel ulang.
Pada mesin industri berbasis otomasi, sensor berperan sebagai sumber informasi bagi sistem kontrol. Sensor suhu mengukur temperatur, sensor tekanan membaca tekanan fluida, dan sensor posisi membantu sistem menentukan lokasi atau pergerakan komponen. Jika pembacaan sensor menyimpang, sistem kontrol dapat mengambil keputusan berdasarkan informasi yang tidak akurat.
Misalnya, sensor suhu yang menunjukkan angka lebih rendah daripada suhu sebenarnya dapat menyebabkan sistem pendinginan terlambat merespons. Sebaliknya, pembacaan yang terlalu tinggi dapat memicu alarm atau penghentian proses yang sebenarnya tidak diperlukan. Kalibrasi membantu memastikan keputusan otomatis didasarkan pada hasil pengukuran yang dapat dipercaya.
Perbedaan sensor dan aktuator
Sensor merupakan perangkat yang mendeteksi besaran fisik dan mengubahnya menjadi sinyal yang dapat dibaca oleh sistem kontrol. Besaran tersebut dapat berupa suhu, tekanan, posisi, kecepatan, jarak, atau keberadaan suatu benda.
Sementara itu, aktuator merupakan perangkat yang mengubah sinyal kendali menjadi tindakan fisik. Contohnya adalah motor listrik, katup penggerak, silinder pneumatik, dan aktuator hidrolik. Sensor menyediakan informasi mengenai kondisi proses, sedangkan aktuator menjalankan perintah dari sistem kontrol.
Keduanya saling berhubungan dalam sistem otomasi. Pada mesin pengisi cairan, misalnya, sensor dapat mendeteksi posisi botol atau mengukur volume pengisian. PLC kemudian memproses informasi tersebut dan memberikan perintah kepada aktuator untuk membuka atau menutup katup.
Apabila sensor tidak akurat, perintah yang diberikan PLC berpotensi tidak sesuai dengan kondisi sebenarnya. Apabila aktuator mengalami gangguan, perintah yang benar pun belum tentu menghasilkan gerakan sesuai kebutuhan. Karena itu, perawatan sensor dan aktuator harus mencakup pemeriksaan pengukuran, respons, kondisi fisik, dan fungsi sistem secara keseluruhan.
Langkah melakukan kalibrasi secara terencana
1. Identifikasi instrumen dan persyaratannya
Catat jenis sensor, rentang pengukuran, tingkat akurasi yang dibutuhkan, kondisi operasi, dan rekomendasi produsen. Instrumen yang memengaruhi keselamatan atau mutu produk biasanya memerlukan perhatian lebih tinggi.
2. Bandingkan dengan standar acuan
Lakukan pengujian menggunakan alat acuan yang sesuai dan memiliki ketertelusuran yang diperlukan. Pengujian dapat dilakukan pada beberapa titik dalam rentang kerja instrumen sesuai prosedur yang berlaku.
3. Dokumentasikan hasil dan tindak lanjut
Catat hasil sebelum penyetelan, jika dilakukan, serta hasil setelah tindakan korektif. Jika instrumen tidak memenuhi persyaratan, tentukan apakah perlu disetel, diperbaiki, diganti, atau diperiksa dampaknya terhadap produk yang sudah diproses.
Menentukan jadwal kalibrasi
Frekuensi kalibrasi sebaiknya ditentukan berdasarkan rekomendasi pabrikan, persyaratan mutu, tingkat risiko, intensitas pemakaian, kondisi lingkungan, dan riwayat hasil kalibrasi sebelumnya. Kalibrasi tidak harus dilakukan dengan interval yang sama untuk semua sensor.
Sensor yang digunakan dalam proses kritis mungkin membutuhkan pemeriksaan lebih sering daripada sensor pemantauan yang dampak kesalahannya relatif kecil. Jika hasil kalibrasi berulang kali menunjukkan penyimpangan, perusahaan perlu mengevaluasi interval kalibrasi dan kondisi penggunaan instrumen tersebut.
Penting juga untuk membedakan kalibrasi dengan pemeriksaan fungsi. Pemeriksaan fungsi memastikan perangkat merespons sesuai kebutuhan operasional, sedangkan kalibrasi mengevaluasi karakteristik pengukurannya terhadap acuan yang sesuai.
Dengan kalibrasi yang terencana, perusahaan dapat mengurangi risiko kesalahan pengukuran, menjaga konsistensi proses, dan membantu mempertahankan kualitas produk.
5. Memperbarui Firmware dan Program PLC serta Mencadangkan Sistem Kontrol
Mengapa perangkat lunak mesin perlu dirawat?
Perawatan mesin industri tidak hanya berkaitan dengan bagian mekanik. Perangkat lunak dan konfigurasi sistem kontrol juga merupakan bagian penting dari keandalan operasional mesin otomasi.
Firmware adalah perangkat lunak tingkat rendah yang mengendalikan fungsi dasar suatu perangkat elektronik. Sementara itu, program PLC merupakan logika kendali yang menentukan bagaimana mesin merespons input sensor, menjalankan urutan proses, mengaktifkan aktuator, dan menangani kondisi tertentu.
Sebagai contoh, PLC pada mesin pengemasan dapat mengatur urutan pergerakan konveyor, pendeteksian produk, pengisian, dan penutupan kemasan. Jika program mengalami perubahan yang tidak terkontrol atau konfigurasi yang dibutuhkan hilang, mesin dapat bekerja tidak sesuai urutan yang direncanakan.
Pembaruan perangkat lunak dapat memperbaiki bug, menutup kerentanan keamanan, atau meningkatkan kompatibilitas perangkat. Namun, pembaruan tidak boleh dilakukan sembarangan karena perubahan versi atau logika kontrol dapat memengaruhi perilaku mesin, keselamatan, dan kelangsungan produksi.
Panduan National Institute of Standards and Technology (NIST), khususnya publikasi SP 1800-10, membahas perlindungan integritas sistem kontrol industri melalui pengendalian perubahan, pemeriksaan integritas berkas, pembatasan akses, dan pencadangan konfigurasi serta logika PLC.
Prosedur pembaruan firmware dan program PLC
Pembaruan sebaiknya dimulai dengan mengidentifikasi masalah yang ingin diselesaikan. Tim teknis perlu memeriksa catatan versi, kompatibilitas perangkat keras, kebutuhan sistem, dan dokumentasi resmi produsen. Jika tidak ada kebutuhan yang jelas, pembaruan rutin hanya demi menggunakan versi terbaru belum tentu menjadi pilihan terbaik.
Sebelum perubahan dilakukan, perusahaan perlu membuat cadangan program PLC, parameter perangkat, konfigurasi jaringan yang relevan, dan data pendukung yang diperlukan untuk pemulihan. Cadangan harus disimpan secara aman dan diuji agar dapat digunakan ketika dibutuhkan.
Selanjutnya, perubahan harus melalui proses persetujuan dan pengujian. Jika tersedia lingkungan uji atau perangkat simulasi yang sesuai, gunakan fasilitas tersebut untuk memeriksa logika sebelum perubahan diterapkan pada mesin produksi. Pengujian harus mempertimbangkan kondisi normal, gangguan, interlock, alarm, dan fungsi keselamatan yang relevan.
Pembaruan sistem kontrol sebaiknya dilakukan oleh personel yang berwenang, mengikuti dokumentasi pabrikan, dan menggunakan jendela pemeliharaan yang telah direncanakan. Jika perubahan memengaruhi fungsi keselamatan, pengujian dan validasi khusus mungkin diperlukan sebelum mesin kembali beroperasi.
Setelah pembaruan, periksa versi perangkat lunak, jalankan pengujian yang telah ditetapkan, dan catat perubahan yang dilakukan. Apabila muncul masalah, tim harus mempunyai prosedur pemulihan yang sudah disiapkan sebelumnya.
Pentingnya pencadangan sistem kontrol
Pencadangan (backup) adalah proses membuat salinan data dan konfigurasi agar dapat dipulihkan apabila data asli hilang, rusak, atau mengalami perubahan yang tidak diinginkan. Dalam sistem otomasi, data yang perlu dipertimbangkan antara lain program PLC, konfigurasi HMI, parameter penggerak motor, resep produksi, serta konfigurasi jaringan yang relevan.
HMI (Human-Machine Interface) adalah antarmuka yang memungkinkan operator memantau status mesin dan memberikan perintah sesuai hak aksesnya. Jika konfigurasi HMI hilang, operator mungkin kehilangan tampilan alarm atau pengaturan proses yang diperlukan.
Cadangan yang baik tidak hanya berupa salinan pada komputer yang sama. Perusahaan perlu mempertimbangkan penyimpanan terpisah, pembatasan akses, perlindungan dari perubahan tidak sah, serta pengujian pemulihan secara berkala. Cadangan yang belum pernah diuji belum tentu dapat dipulihkan ketika terjadi gangguan.
Dokumentasikan pula versi program, tanggal pencadangan, identitas mesin, dan pihak yang melakukan perubahan. Informasi tersebut membantu teknisi menentukan berkas yang benar ketika pemulihan diperlukan.
Menjaga keamanan sistem otomasi
Mesin yang terhubung dengan jaringan memiliki risiko tambahan, termasuk akses tidak sah, perubahan konfigurasi tanpa izin, dan gangguan terhadap ketersediaan sistem. Karena itu, pembaruan perangkat lunak harus disertai pengelolaan keamanan yang sesuai dengan karakteristik teknologi operasional atau Operational Technology (OT).
Praktik yang dapat diterapkan meliputi penggunaan akun individual, pembatasan hak akses, pencatatan aktivitas pemeliharaan, penggunaan perangkat lunak yang telah disetujui, dan pengendalian akses jarak jauh. Pembaruan keamanan perlu dinilai berdasarkan kompatibilitas dan dampaknya terhadap operasi sebelum diterapkan.
Tujuan pengelolaan perangkat lunak bukan memperbarui semua komponen sesering mungkin, melainkan menjaga integritas, keamanan, dan kestabilan sistem kontrol selama masa operasionalnya.
6. Melatih Operator untuk Mendeteksi Anomali Suara dan Getaran
Mengapa operator berperan penting dalam pemeliharaan?
Operator merupakan pihak yang berinteraksi langsung dengan mesin selama proses produksi. Mereka biasanya mengenal suara, kecepatan, pola gerakan, dan respons mesin dalam kondisi normal. Pengalaman tersebut membuat operator dapat membantu mengenali perubahan yang mungkin tidak langsung terlihat pada dasbor pemantauan.
Deteksi dini oleh operator merupakan lapisan pengawasan tambahan yang melengkapi inspeksi teknis dan sistem sensor. Namun, pengamatan operator tidak menggantikan alat ukur, diagnosis teknis, atau prosedur pemeliharaan yang telah ditetapkan.
Contohnya, operator dapat menyadari bahwa suara motor menjadi lebih kasar, konveyor bergerak tersendat, atau siklus mesin membutuhkan waktu lebih lama daripada biasanya. Temuan tersebut dapat dilaporkan agar teknisi melakukan pemeriksaan sebelum gangguan berkembang menjadi masalah yang lebih besar.
Jenis anomali yang perlu dikenali

Suara mesin yang berubah
Bunyi mendengung yang meningkat, suara gesekan, atau suara ketukan yang sebelumnya tidak ada dapat menjadi petunjuk perubahan kondisi mekanik atau listrik. Operator perlu mencatat kapan suara muncul, bagian mesin yang terdampak, dan apakah perubahan berkaitan dengan beban produksi.

Getaran yang tidak biasa
Perubahan getaran pada motor, pompa, atau konveyor dapat berkaitan dengan ketidakseimbangan, ketidakselarasan, kelonggaran, atau kondisi bantalan. Pengukuran dengan instrumen yang sesuai diperlukan untuk mengonfirmasi indikasi tersebut.

Perubahan waktu siklus dan alarm
Siklus produksi yang melambat, alarm berulang, produk yang tidak sesuai, atau aktuator yang terlambat merespons dapat menunjukkan gangguan pada sensor, mekanisme, sistem pneumatik, maupun logika kendali.
Cara membangun program pelatihan operator
Pelatihan sebaiknya dimulai dengan menjelaskan kondisi normal mesin. Operator perlu memahami urutan kerja, suara dan gerakan yang lazim, indikator panel yang penting, serta jenis alarm yang harus segera dilaporkan. Materi pelatihan perlu disesuaikan dengan mesin dan tanggung jawab masing-masing operator.
Selanjutnya, perusahaan dapat menyediakan daftar pemeriksaan harian yang sederhana. Daftar tersebut bisa mencakup pemeriksaan visual, kebocoran yang terlihat, perubahan suara dari posisi aman, status alarm, kondisi area kerja, dan kebersihan bagian luar mesin.
Operator harus dilatih untuk mengenali gejala dan melaporkannya, bukan melakukan pembongkaran atau perbaikan di luar kewenangannya. Jika ditemukan suara keras yang tidak biasa, getaran ekstrem, kebocoran berbahaya, atau indikasi kondisi tidak aman, operator harus mengikuti prosedur penghentian dan pelaporan yang berlaku.
Setiap temuan perlu dicatat dengan informasi yang cukup, misalnya waktu kejadian, nomor mesin, kondisi saat gejala muncul, kode alarm, dan perubahan yang terlihat. Informasi ini membantu teknisi melakukan diagnosis tanpa hanya mengandalkan ingatan atau deskripsi umum.
Perusahaan juga dapat menyelenggarakan evaluasi berkala untuk memastikan operator memahami prosedur dan mengetahui perubahan pada mesin. Ketika program kontrol, komponen, atau urutan produksi berubah, materi pelatihan perlu diperbarui.
Mengukur efektivitas pelatihan
Keberhasilan pelatihan tidak cukup diukur dari jumlah peserta yang hadir. Perusahaan dapat menilai kualitas laporan operator, ketepatan mengikuti prosedur keselamatan, waktu antara ditemukannya gejala dan dilakukannya pemeriksaan, serta pola kerusakan yang berhasil ditangani sebelum mengganggu produksi.
Pelatihan yang baik membangun kebiasaan melaporkan perubahan secara konsisten dan berdasarkan fakta. Dengan begitu, pengetahuan operator dapat menjadi sumber informasi yang berguna bagi tim pemeliharaan dan membantu perusahaan meningkatkan keandalan mesin.
Strategi Tambahan agar Perawatan Mesin Lebih Efektif
Enam langkah di atas akan memberikan hasil yang lebih baik jika didukung oleh sistem pengelolaan pemeliharaan yang terstruktur. Perusahaan perlu memastikan bahwa setiap kegiatan mempunyai penanggung jawab, jadwal, prosedur, dan dokumentasi yang jelas.
Membuat jadwal pemeliharaan berdasarkan risiko
Tidak semua mesin memiliki tingkat kepentingan yang sama. Gangguan pada satu mesin mungkin hanya memperlambat sebagian proses, sedangkan kerusakan mesin lain dapat menghentikan seluruh lini produksi. Karena itu, perusahaan dapat menerapkan analisis kekritisan peralatan untuk menentukan prioritas pemeliharaan.
Penilaian dapat mempertimbangkan dampak terhadap keselamatan, kualitas produk, kapasitas produksi, biaya perbaikan, dan ketersediaan mesin pengganti. Mesin yang memiliki risiko tinggi dapat memperoleh pemantauan lebih intensif, sedangkan peralatan dengan dampak rendah dapat menggunakan metode yang lebih sederhana.
Jadwal pemeliharaan sebaiknya tidak hanya berisi tanggal pemeriksaan. Jadwal juga perlu menjelaskan pekerjaan yang dilakukan, alat yang dibutuhkan, kompetensi teknisi, suku cadang, serta kriteria penerimaan setelah pemeliharaan selesai.
Menggunakan riwayat kerusakan sebagai dasar keputusan
Catatan pemeliharaan membantu perusahaan memahami jenis kerusakan yang sering muncul dan kondisi yang mendahuluinya. Informasi yang berguna meliputi tanggal gangguan, durasi downtime, komponen yang diganti, penyebab yang teridentifikasi, biaya perbaikan, dan hasil tindakan korektif.
Dengan data tersebut, perusahaan dapat menentukan apakah suatu komponen perlu diperiksa lebih sering, apakah metode pelumasan perlu diperbaiki, atau apakah operator membutuhkan pelatihan tambahan.
Perawatan yang terus dievaluasi berdasarkan data akan lebih efektif daripada jadwal yang dijalankan tanpa menilai hasilnya. Pendekatan ini juga membantu menghindari penggantian komponen yang sebenarnya masih layak digunakan maupun keterlambatan mengganti komponen yang sudah menunjukkan tanda kerusakan.
Memantau indikator kinerja pemeliharaan
Selain OEE, perusahaan dapat memantau indikator lain untuk memahami efektivitas pemeliharaan.
- MTBF (Mean Time Between Failures) adalah rata-rata waktu operasi antara kegagalan pada peralatan yang dapat diperbaiki. Indikator ini dapat membantu menilai keandalan mesin.
- MTTR (Mean Time To Repair) adalah rata-rata waktu yang dibutuhkan untuk memperbaiki peralatan dan mengembalikannya ke kondisi operasional, dengan definisi waktu yang ditetapkan secara konsisten oleh perusahaan.
- Downtime adalah waktu ketika mesin tidak dapat menjalankan fungsi produksi yang dibutuhkan. Perusahaan perlu membedakan waktu berhenti akibat kerusakan dengan waktu berhenti yang sudah direncanakan.
- Biaya pemeliharaan mencakup pengeluaran yang berkaitan dengan inspeksi, tenaga kerja, suku cadang, jasa perbaikan, dan kegiatan pemeliharaan lainnya sesuai ruang lingkup pencatatan perusahaan.
Indikator-indikator ini harus ditafsirkan bersama-sama. Misalnya, MTTR yang lebih rendah dapat menunjukkan perbaikan berlangsung lebih cepat, tetapi tidak otomatis berarti kualitas perbaikan lebih baik. Demikian juga, peningkatan MTBF perlu dilihat bersama perubahan beban produksi dan definisi kegagalan yang digunakan.
Memprioritaskan keselamatan dalam setiap pekerjaan
Keselamatan harus menjadi syarat utama dalam semua kegiatan pemeliharaan mesin industri. Sistem otomatis dapat bergerak tanpa perintah langsung dari operator yang berada di dekatnya, sementara energi listrik, tekanan udara, fluida hidrolik, dan komponen yang masih bergerak dapat menimbulkan bahaya.
Sebelum pekerjaan dimulai, personel yang berwenang perlu mengikuti prosedur isolasi energi yang sesuai, memverifikasi kondisi aman, menggunakan alat pelindung diri yang diwajibkan, dan memastikan area kerja terkendali. Pelindung mesin serta interlock keselamatan tidak boleh dilewati hanya untuk mempercepat pekerjaan.
Setelah pemeliharaan, mesin perlu diperiksa sebelum diaktifkan kembali. Pemeriksaan ini meliputi pemasangan pelindung, pelepasan peralatan kerja, kesiapan personel, dan pengujian fungsi sesuai prosedur. OSHA menjelaskan pentingnya pengendalian energi berbahaya untuk mencegah mesin aktif secara tidak terduga selama pekerjaan servis dan pemeliharaan.
Ringkasan Perbandingan Enam Langkah Perawatan Mesin Otomasi
Keenam langkah pemeliharaan memiliki fungsi yang berbeda, tetapi saling melengkapi. Pemantauan sensor membantu menemukan indikasi gangguan, pembersihan dan pelumasan menjaga kondisi komponen, kalibrasi menjaga keandalan pengukuran, pemeliharaan perangkat lunak melindungi sistem kontrol, dan pelatihan operator membantu mendeteksi perubahan sejak awal.
Tabel berikut merangkum tujuan, fokus pemeriksaan, dan manfaat setiap langkah. Urutan penerapan sebaiknya disesuaikan dengan tingkat risiko mesin, rekomendasi pabrikan, dan kondisi aktual fasilitas.
| Langkah perawatan | Fokus utama | Tujuan | Indikator yang dapat dipantau |
|---|---|---|---|
| Predictive maintenance | Getaran, suhu, tekanan, dan data operasi | Mendeteksi indikasi gangguan lebih awal | Tren sensor, alarm, temuan inspeksi |
| Pembersihan komponen | Mekanik, elektronik, pneumatik, dan hidrolik | Mengurangi kontaminasi dan gangguan fungsi | Kondisi filter, kebersihan, kebocoran |
| Pelumasan berkala | Gear, bearing, poros, dan titik pelumasan | Mengurangi gesekan dan keausan | Kondisi pelumas, suhu, suara, getaran |
| Kalibrasi sensor dan aktuator | Akurasi pengukuran dan respons perangkat | Menjaga ketepatan proses dan kendali | Hasil kalibrasi, penyimpangan, respons fungsi |
| Pembaruan perangkat lunak dan backup | Firmware, program PLC, dan konfigurasi | Menjaga integritas, keamanan, dan pemulihan sistem | Catatan perubahan, hasil pengujian, keberhasilan pemulihan |
| Pelatihan operator | Suara, getaran, alarm, dan perilaku mesin | Mempercepat deteksi serta pelaporan gangguan | Kualitas laporan, kepatuhan prosedur, tindak lanjut |
Merawat mesin industri berbasis otomasi membutuhkan pendekatan yang menyeluruh, bukan hanya memperbaiki komponen ketika kerusakan terjadi. Pemeliharaan prediktif, pembersihan, pelumasan, kalibrasi, pengelolaan perangkat lunak, dan pelatihan operator memiliki peran berbeda dalam menjaga kondisi peralatan serta kestabilan produksi.
Perusahaan dapat memulai dengan mengidentifikasi mesin paling kritis, menyusun jadwal pemeliharaan berdasarkan rekomendasi pabrikan, dan memastikan seluruh aktivitas tercatat dengan baik. Setelah itu, pemantauan sensor dapat diterapkan pada peralatan yang membutuhkan pengawasan kondisi lebih intensif. Tidak semua fasilitas harus langsung menggunakan sistem IoT yang kompleks; metode perawatan perlu dipilih berdasarkan manfaat, biaya, dan risiko yang ingin dikendalikan.
Keberhasilan program pemeliharaan juga perlu dinilai melalui indikator yang relevan, seperti OEE, downtime tidak terencana, MTBF, MTTR, dan biaya pemeliharaan. Evaluasi berkala membantu perusahaan mengetahui apakah tindakan yang diterapkan benar-benar memperbaiki keandalan mesin atau justru membutuhkan penyesuaian.
Pada akhirnya, usia operasional mesin yang lebih panjang merupakan hasil dari perawatan yang konsisten, penggunaan sesuai spesifikasi, pengendalian risiko, dan pengambilan keputusan berdasarkan data. Dengan menggabungkan keahlian teknisi, kedisiplinan operator, serta prosedur keselamatan yang tepat, perusahaan dapat membangun proses produksi yang lebih andal, efisien, dan berkelanjutan.
Referensi dan sumber tepercaya kami
- International Organization for Standardization (ISO) — ISO 17359:2018: Condition monitoring and diagnostics of machines. Panduan umum untuk membangun program pemantauan kondisi mesin.
- National Institute of Standards and Technology (NIST) — NIST SP 1800-10: Protecting Information and System Integrity in Industrial Control System Environments. Panduan untuk menjaga integritas sistem kontrol industri, pengelolaan perubahan, serta pencadangan.
- Occupational Safety and Health Administration (OSHA) — Control of Hazardous Energy (Lockout/Tagout). Referensi keselamatan saat servis dan pemeliharaan mesin.